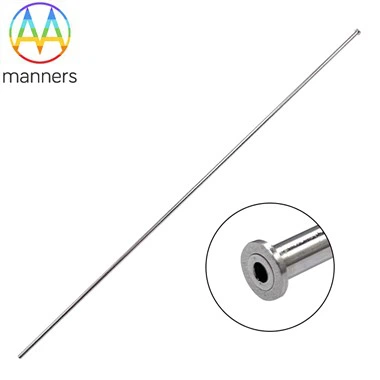
Prirubljena cijev
1.OEM usluge.
2.Niska MOQ i rezonantna cijena i visoka kvaliteta.
3.Profesionalni dizajn plijesni i proizvodnja serivice.
4.Osigurati nabavu na jednom mjestu, montažu gotovih proizvoda.
5.Pružite serive nakon prodaje, brzi odgovor u roku od 12 sati.
Opis
Specifikacija proizvoda
Naziv proizvoda | Prirubljena cijev |
materijal | Nehrđajući čelik, aluminij, mjed itd. |
Površinska obrada | Anodizacija, Pjeskarenje, Slikanje, Praškasti premaz, Oplata, Sitotisak, Četkanje, Poliranje, Lasersko graviranje |
Mogućnost obrade | Okretanje, brušenje, glodanje, zavarivanje, savijanje, bušenje, brijanje, spaljivanje, rezanje utora, žigosanje, duboko crtanje, kapanje, kosina itd. |
Oblik cijevi | Prilagođeni okrugli, ovalni, kvadratni, posebni oblik |
Prilagođena značajka | Prema vašem 2D/3D crtežu ili priloženom uzorku |
Paket | Standardna kartonska kutija ili prema zahtjevu kupca |
Certificiranje | ISO9001:2015, SGS |
Projekcija proizvoda
1. Moramo obratiti pozornost na to je li temperatura žarenja potrebna temperatura. Gašenje i obrada kaljenja ploča od nehrđajućeg čelika općenito je prihvaćena obrada gašenja otopine i kaljenja, ili "gašenje", temperaturni raspon procesa je 1040 ~ 1120 ° C (japanski standard). Tijekom proizvodnje i obrade čeličnih cijevi možete provjeriti i rupe u peći za gašenje. Čelične cijevi u ugašenom području trebaju biti u obliku žarne niti i bez omekšavanja ili otpuštanja.
2, gašenje atmosfere. Općenito, čisti vodik se koristi kao atmosfera gašenja čelične cijevi, a čistoća atmosfere je oko 99, 99%. Ako u atmosferi postoji još jedan inertni plin, čistoća čistog vodika može se umjereno smanjiti, ali je strogo zabranjeno imati višak boce kisika i vodenog plina.
3, nepropusnost zida peći. Svijetla peć za gašenje mora biti zapečaćena od vanjskih plinova. Općenito, radonski plin se koristi za održavanje tijela pare. Otvoren je samo jedan izlaz zida peći, koji je prikladan za paljenje plina radona. Metoda pregleda je brisanje vode na svakom zajedničkom razmaku peći za gašenje kako bi se provjerilo postoji li curenje pare. Najranjiviji položaj istjecanja pare je područje ulaznog i izlaznog cjevovoda peći za gašenje. Brtveni prsten ovdje se lako oštećuje, pa se mora često pregledavati i mijenjati.
4, održavajte radni tlak plina. Da bi se spriječilo curenje pare, plin za održavanje u svijetloj peći trebao bi održavati određeni pozitivan standardni tlak zraka. Ako je plin za održavanje radon plin, to bi trebalo biti široko učinjeno oko 20kBar.
5. U peći ne može biti vodene pare. Prvo, potrebno je stalno provjeravati je li zid peći dosadan i dosadan. Prilikom izvođenja početnog opterećenja peći, sirovine zida peći moraju se sušiti na zraku; Drugo, potrebno je provjeriti ima li čelična cijev u peć mrlje od zaostale vode, neke čelične cijevi će imati rupe, a zatim suhe ne mogu imati vodu do svijetle peći, inače će dovesti do štetnih učinaka na cijeli proces obrade nehrđajućeg čelika.


Naša tvornica


 Prirubljena cijev

Popularni tagovi: prirubljena cijev, Kina, dobavljači, proizvođači, tvornica, prilagođeno, prilagođeno, jeftino, niska cijena, proizvedeno u Kini